
精密钻削设备能做与批量能做差在哪里?报价时不能只看机床行程和钻头规格,还要确认孔径范围、位置精度、夹具重复定位、刀具寿命、冷却排屑和连续加工节拍。客户图纸转成订单前,销售、技术、生产和质量应使用同一版本资料,明确哪些条件已验证,哪些仍需试制。
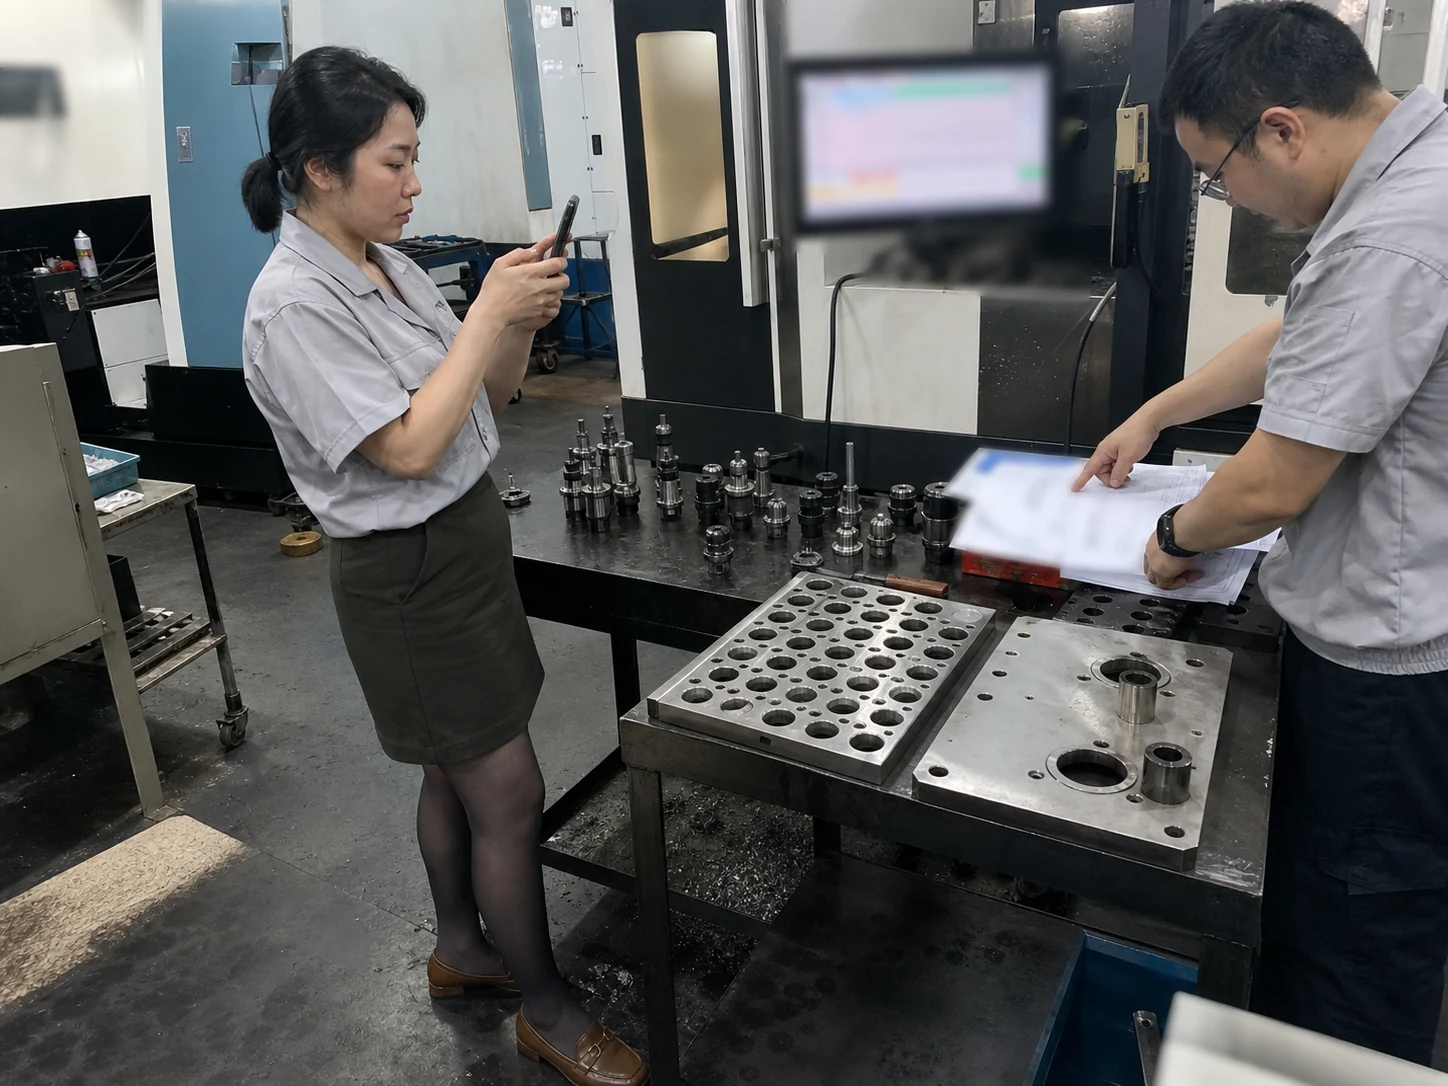
机床参数不等于加工承诺
同一台钻削设备面对不同材料、孔深和孔位,实际表现可能差别很大。铝合金、碳钢和不锈钢对刀具、转速、冷却和排屑要求不同;深孔、薄壁件和交叉孔还会带来偏斜、毛刺或变形风险。销售收到图纸后,应先确认材料状态、基准面、孔径公差、位置度、孔深、螺纹和表面要求,再让工艺人员判断设备与刀具能否覆盖。
夹具也是能力的一部分。设备有足够行程,如果夹具无法稳定压紧或每次装夹基准不同,批量孔位仍会漂移。要问清夹具是专用还是通用、换型定位时间、基准复测方法以及工件装卸是否由同一岗位执行。外协钻削、热处理或表面处理的交期和检验节点,也必须纳入订单评审。
设备能力与稳定生产条件核对表
销售主管可用下表组织部门经验交接,避免不同岗位各自保存一份资料:
| 项目 | 需要确认的条件 | 应取得的证据 |
|---|---|---|
| 图纸与基准 | 材料、基准、孔径、孔深、位置度和螺纹是否为当前版本 | 受控图纸、技术协议、版本记录 |
| 设备范围 | 主轴转速、行程、刚性、冷却和排屑能力是否覆盖产品 | 设备参数、点检记录、维护履历 |
| 刀具方案 | 钻头、铰刀、丝锥寿命及换刀、补偿和首件规则 | 刀具清单、寿命记录、程序版本 |
| 夹具定位 | 装夹基准、重复定位、换型时间和防错方式 | 夹具图、定位复测、换型记录 |
| 首件试制 | 孔径、位置度、毛刺、螺纹和外观能否一次满足 | 首件报告、量具校准、缺陷照片 |
| 批量节拍 | 单件时间、刀具消耗、换型损耗和每班产能 | 节拍实测、排产表、历史批次数据 |
| 放行与追溯 | 抽样频次、异常隔离、返工和批次标识是否明确 | 检验规范、批次记录、不合格单 |
首件通过后要按计划节拍连续加工,记录不同时间点的孔径、位置度和毛刺情况。不能只测开机前几件;刀具磨损、冷却液温度和夹具积屑都可能在后段造成偏差。若客户要求螺纹配合或后续装配,应把通止规、试装件和基准复测纳入放行条件。
哪些情况不能直接承诺量产
旧版图纸和新版本程序并存;样件在另一台机床上完成;夹具由外协制作但没有定位复测;刀具寿命只凭操作员经验;客户没有说明孔位基准或批量节奏;外协热处理、表面处理或检验时间未锁定。这些情况说明设备“做过”尚未转化成当前订单的稳定能力。
报价可先列明设备、夹具、刀具和试制假设,由销售、技术、生产和质量共同确认后再给交期。若钻削件还要配合精密导轨等运动部件,参阅精密导轨供应商能力核对,同步确认孔位基准、安装面和来料复测要求。
判断能否进入下一环节的标准是:当前图纸已冻结,设备和夹具覆盖要求,刀具与冷却方案经过首件验证,连续批次数据支持节拍,异常和变更有明确责任人。资料缺一项时,先补验证或缩小承诺范围,再把报价转成可执行订单。