
精密导轨供应商比较时应核对哪些能力?不要只看样品直线度和表面光泽,还要核对材料批次、热处理、磨削设备、滚道精度、滑块配套、库存周转和变更通知。采购真正要确认的是:当前型号能否在约定批量和交期内持续交付,并且每批都有可追溯的测量证据。
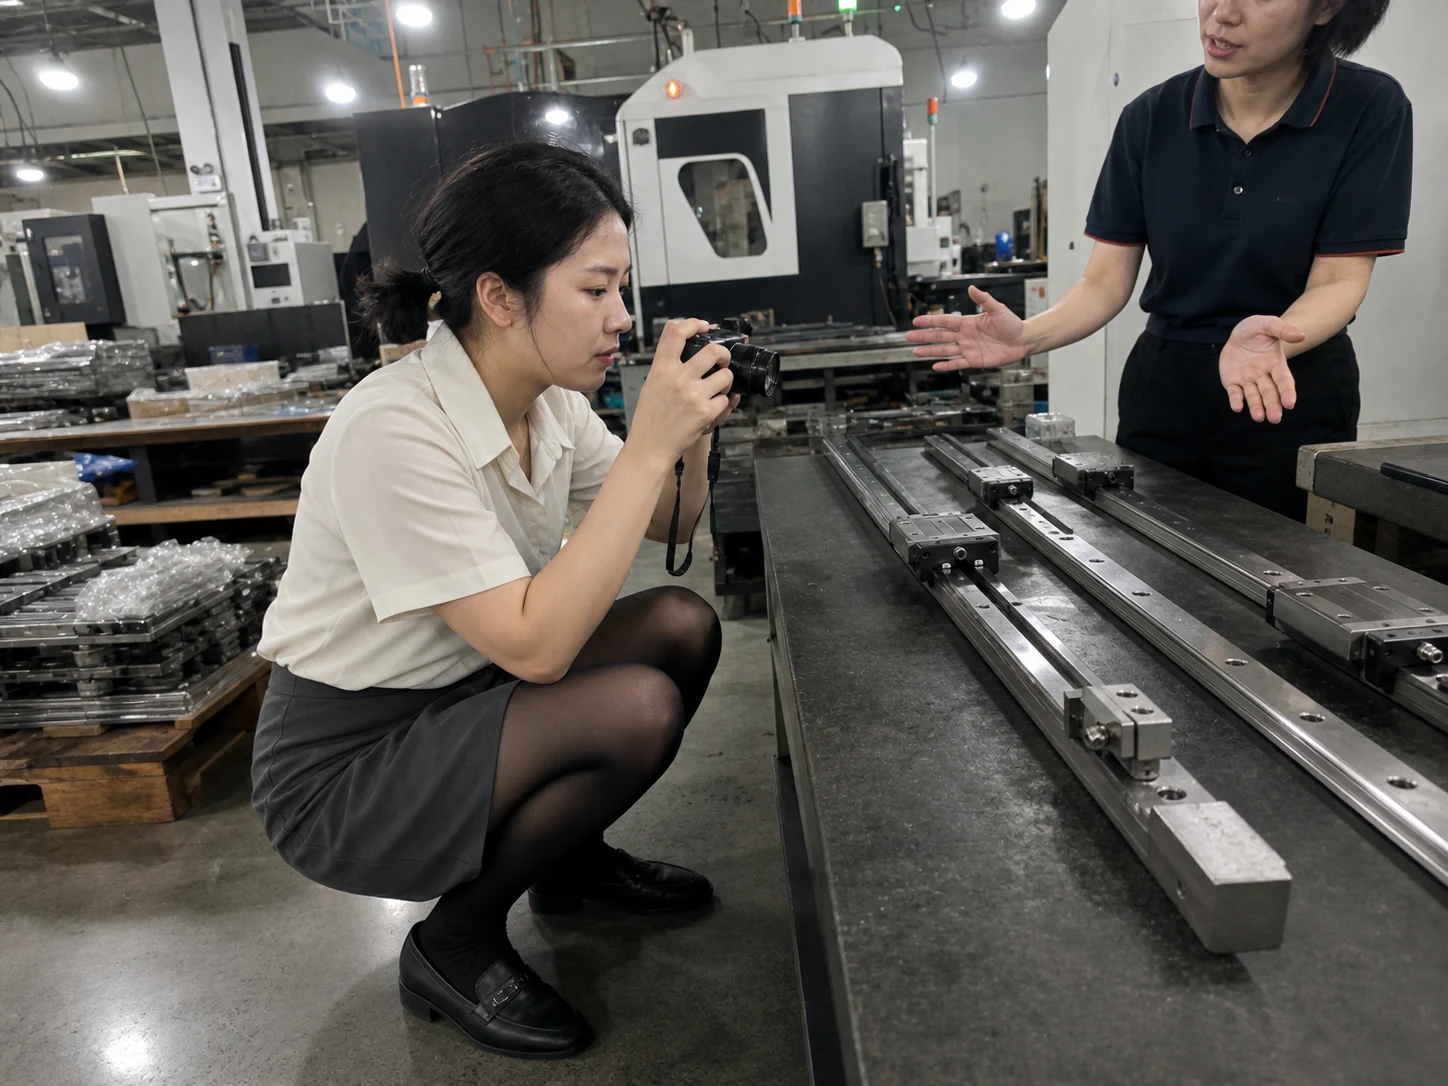
样品和稳定供货不是一回事
精密导轨通常经过材料准备、热处理、磨削、滚道加工、防锈和装配。供应商展示的样品可能由熟练人员在最佳设备状态下完成,不能直接代表不同炉批、不同长度或不同班次的结果。采购比较时先把导轨型号、长度、预压等级、精度等级、安装基准和配套滑块写入询价资料,再要求供应商说明对应设备和工艺范围。
还要确认导轨与滑块是否来自同一配套体系。滚道尺寸、钢球规格、预压和润滑方式任何一项不匹配,装配阻力和寿命都会受影响。若供应商把热处理、磨削或防锈外协出去,应把外协单位、检验节点和异常处理时间一并列入交付计划,不能只看最终包装上的供应商名称。
供应商能力与来料验证清单
采购负责人可按以下项目获取证据,再比较多家供应商:
| 核对项目 | 具体要问什么 | 应保留的证据 |
|---|---|---|
| 型号与配套 | 导轨、滑块、预压和精度等级是否对应当前设备 | 型号表、装配图、配套确认单 |
| 材料批次 | 钢材牌号、炉批和热处理状态能否追溯 | 材质证明、热处理曲线、炉批台账 |
| 加工设备 | 磨削长度、滚道加工、端面和孔位设备是否覆盖规格 | 设备清单、工艺卡、维护记录 |
| 精度检验 | 直线度、平行度、滚道尺寸和预压怎样测量 | 检验报告、量具校准、抽检记录 |
| 表面与防锈 | 防锈油、包装和储存期限是否满足运输与仓储条件 | 防锈规范、包装照片、出货记录 |
| 批量产能 | 现有排产、磨削节拍、库存和补料周期能否覆盖计划 | 排产表、库存清单、历史交付数据 |
| 变更通知 | 材料、设备、外协、润滑或包装变化时何时通知 | 变更流程、通知模板、批准记录 |
来料验证不要只抽一根短导轨。首批应覆盖不同长度、不同炉批和不同包装位置,测量基准要与设备安装方式一致。对于长导轨,要检查全长直线度、接缝配合和安装孔位置;对于滑块,还要做往复阻力或试装确认,记录润滑状态和测量方向。
哪些信号说明供应能力还没有被证明
供应商只给通用精度证书,无法提供本批次报告;样品与量产采用不同磨削设备;热处理或防锈由未说明的外协完成;库存没有入库时间和防锈复检记录;交期回答“正常排产”,却说不清换型、磨削和检验节拍。这些情况不一定说明供应商不能做,但当前证据不足,不能直接作为长期订单承诺。
采购可要求先做小批试装,约定首件确认、连续批次抽检、异常隔离和补料时限。若导轨还要配合精密注塑件等结构件,参阅精密注塑批量能力核对,把安装基准、配合公差和变更通知放在同一份接口清单里。
最终选择标准是:型号和配套明确,材料与热处理可追溯,设备覆盖当前规格,关键精度有稳定测量方法,库存和产能能对应交期,变更会提前通知。任何一项只能靠口头说明时,先补齐记录或降低首单范围,再进入持续采购。