
精密注塑设备能做与批量能做差在哪里?设备曾经打出过一个合格件,只能说明当时的模具、材料和参数组合可行;批量生产还要证明换料、换型后能重复达到尺寸、外观和节拍要求。生产负责人应把设备范围、模具状态、人员操作和检验数据放在同一张表里,再决定是否承诺订单。
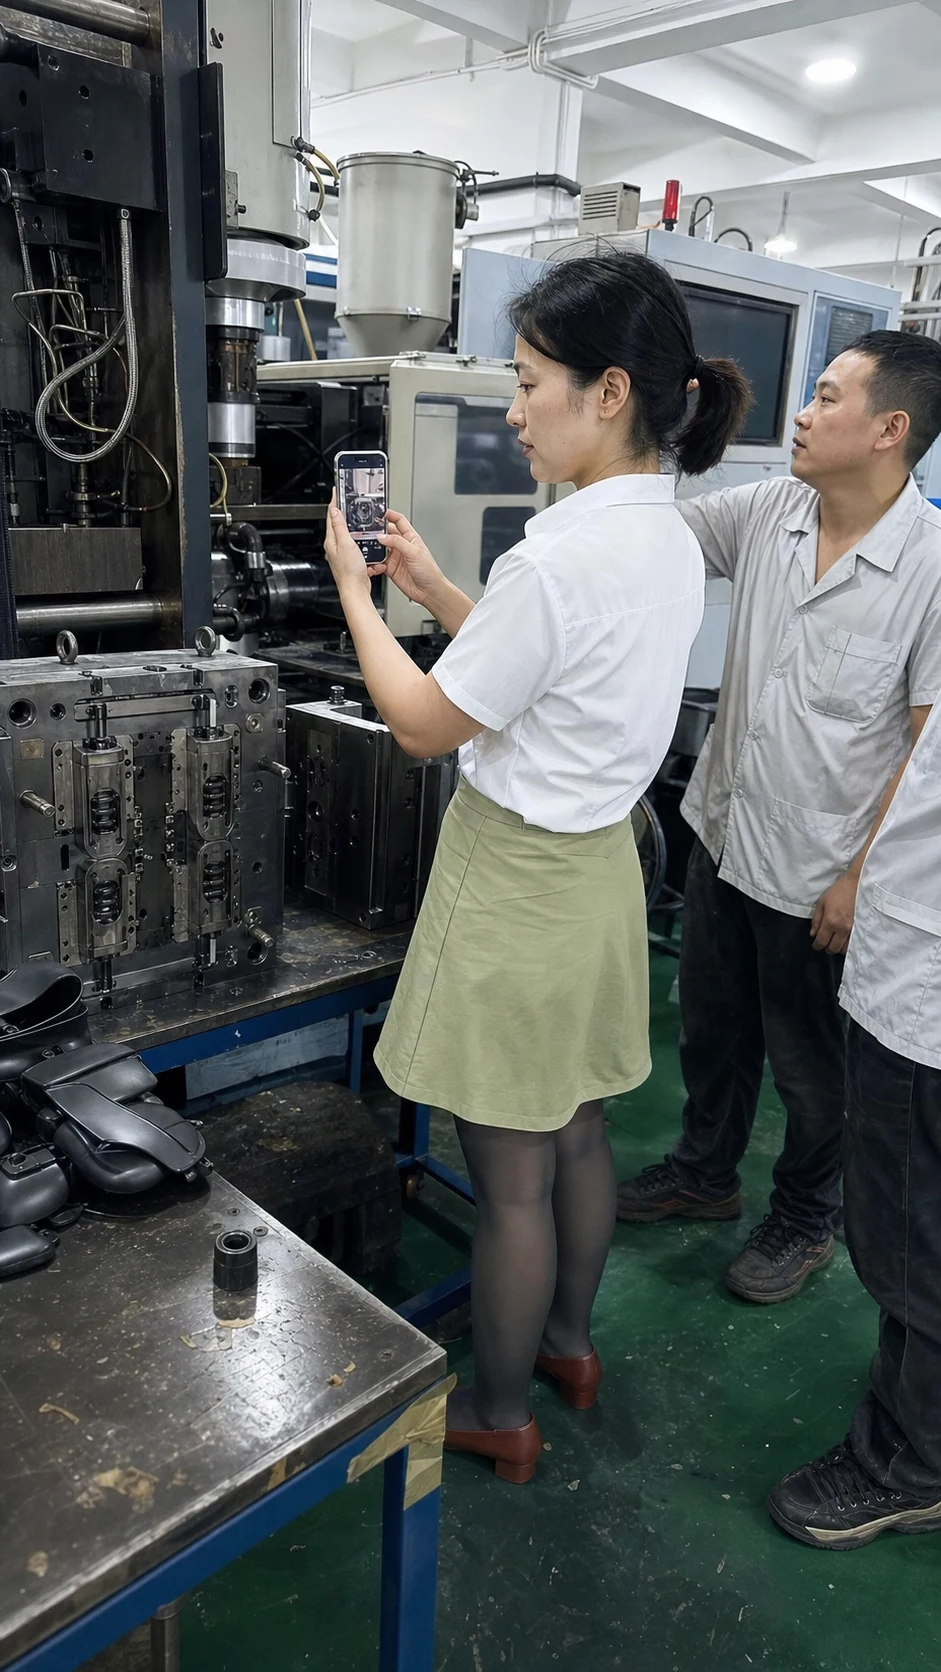
老员工说“以前做过”还不够
注塑产品的稳定性取决于材料干燥、料筒温度、模具冷却、注射速度、保压和脱模等条件。老员工凭经验调出的参数,可能只适用于某一批料或某一套模具。换成新材料、改动颜色、调整产品壁厚,或者把模具移到另一台设备上,原来的经验就不能直接照搬。
交接时先把产品图纸、材料牌号、收缩率、关键尺寸和外观缺陷样板列出来,再对应设备吨位、锁模力、螺杆规格、温控精度、模具冷却回路和取件方式。设备铭牌写着“可注塑”,不代表它的锁模力、射胶量和冷却能力覆盖当前产品,也不代表每班都能按目标节拍运行。
设备能力与稳定生产条件核对表
生产负责人可以让熟悉设备的老员工先填写,再由新员工按资料复核:
| 项目 | 要确认的条件 | 复核证据 |
|---|---|---|
| 产品版本 | 图纸、材料、颜色、关键尺寸和缺陷样板是否为当前版 | 受控图纸、样件签样、版本清单 |
| 设备匹配 | 锁模力、射胶量、螺杆和温控范围是否覆盖产品 | 设备参数表、点检与校准记录 |
| 模具状态 | 模具寿命、冷却回路、排气、顶出和换型时间 | 模具履历、保养记录、试模单 |
| 材料条件 | 干燥温度、含水率、批次、色母和混料比例 | 材料批号、干燥记录、配料单 |
| 人员操作 | 谁负责换料、清机、调参、首件确认和异常停机 | 岗位卡、培训记录、首件签字 |
| 批量节拍 | 单件周期、换型损耗、设备稼动和每班可产数量 | 节拍实测、排产表、历史产量 |
| 质量放行 | 尺寸、外观、重量和功能抽检频次及隔离规则 | 检验规范、抽检记录、不合格单 |
新员工接手时,不要只看参数表。应先观察一轮完整换料或换型,记录清机、换模、升温、试射、首件确认和恢复生产的实际时间,再与标准节拍比较。首件合格后连续抽取多个时间点的产品,确认尺寸、重量和外观没有随料温、环境或设备状态漂移。
哪些变化会让“能做”结论失效
设备换到另一台、模具修过关键部位、材料供应商或批次变化、颜色改动、干燥机维护后参数改变、操作班组更换,都会使原来的结论需要重做。尤其是薄壁件、深腔件和外观件,短时间试射可能看不出缩水、翘曲、熔接线或色差,必须按实际批量节拍验证。
生产负责人应在换料、换型和工艺调整前设置停线确认点,由产品、技术、质量和生产共同签字。若产品还要与精密散热器等金属件装配,可参阅精密散热器报价资料核对,同步确认配合尺寸、材料批次和验收方法,避免塑料件与金属件各自合格却无法装配。
判断批量能力的标准是:当前图纸和材料已冻结,设备与模具匹配,岗位人员按同一方法操作,首件和连续批次数据可追溯,节拍与排产相符,变化有重新验证的责任人。做到这些,设备“曾经做过”才有可能转成今天“稳定做得到”。